施工工序
落地执行步骤
- 清洁搭接区去除水、灰尘、油污和氧化表面。
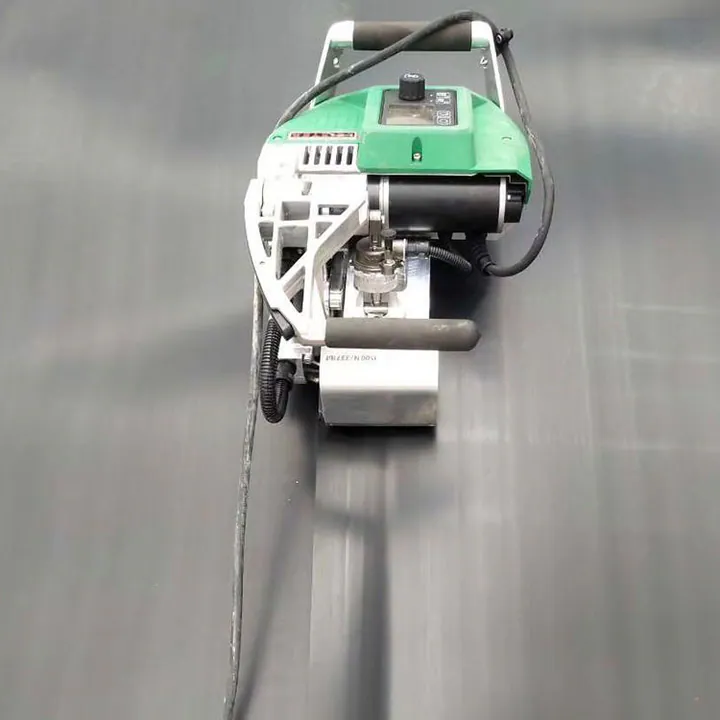
- 完成试焊同批材料、同设备、同环境下验证剥离和剪切。
- 连续焊接保持搭接宽度与设备运行稳定,异常立即停机。
- 检测修补缺陷做标记、扩大检查、挤压焊修补并复检。
过程控制
关键参数与快速判断表
| 环节 | 控制内容 | 记录 |
|---|---|---|
| 焊前 | 表面干燥清洁、搭接平顺 | 天气、膜温、卷号 |
| 试焊 | 温度/速度/压力组合 | 试样编号与结果 |
| 正式焊 | 连续行走、避免褶皱 | 焊缝编号、起止点 |
| 检测 | 气压/真空/破坏取样 | 结果、缺陷与复检 |
返工风险
验收要点与常见风险
- 雨露未干即焊夹水和蒸汽会形成通道和虚焊。
- 只做目测表面连续不代表焊缝内部达到剥离和剪切要求。
- 无编号记录发现漏点后无法追溯同班次或同设备缺陷范围。
项目场景
合格焊缝来自试焊、记录与复检闭环
焊接参数必须由当天试焊确定,并随膜温、风速、设备和焊工变化重新确认,不能照搬固定温度。
工程算例与工况复盘
班次开工控制示例
同一项目早晚膜面温度变化明显时,不应整天沿用一组焊机参数:
| 开机前 | 检查焊机、温控、压轮、供电和膜面清洁 |
|---|---|
| 首次试焊 | 记录膜温、环境、速度、温度、压力与结果 |
| 条件变化 | 更换设备/焊工或天气明显变化后重新试焊 |
| 完工后 | 气压或真空检测,破坏样按计划取样并闭环修补 |
可追溯的试焊和检测记录,比一张固定“推荐温度表”更能控制质量。
常见问题
采购与施工常见疑问
HDPE土工膜焊接温度设多少?
没有脱离设备、厚度、膜温、风速和速度的固定值,应以现场试焊和剥离/剪切结果确定工艺窗口。
双轨热楔焊和挤压焊如何分工?
长直搭接通常优先双轨热楔焊;补丁、T形交叉和复杂节点常用挤压焊,具体按批准工艺。
气压检测合格就不需要破坏试验吗?
两者用途不同。气压检测检查焊缝连续性,破坏试验评价接缝力学性能,应按质量计划组合使用。
资料依据